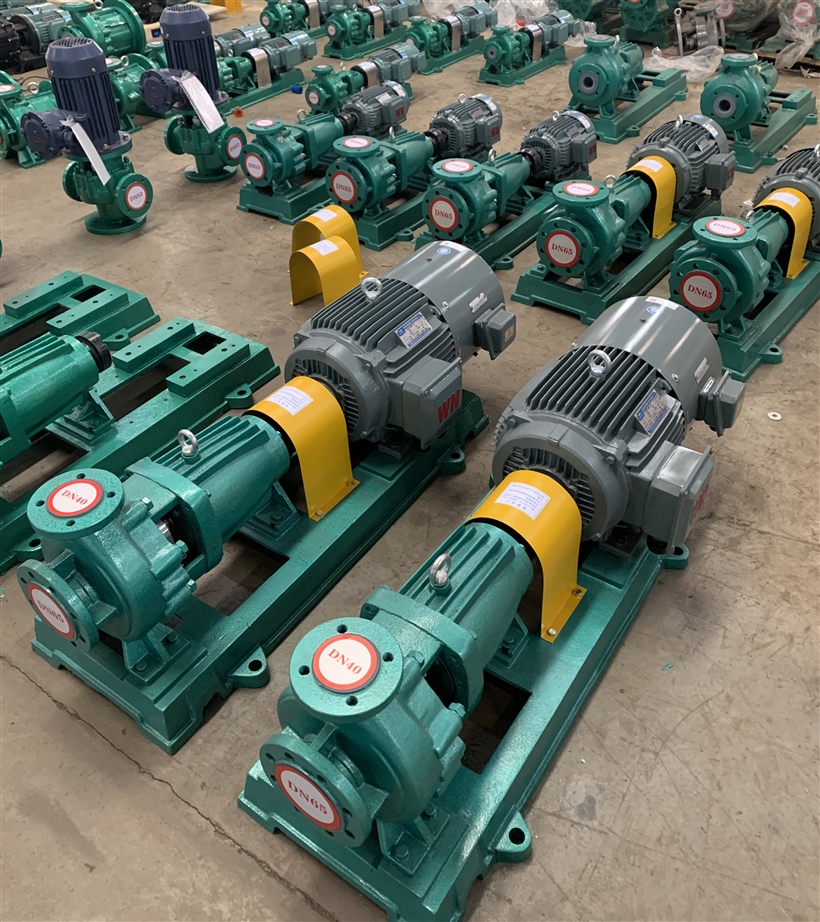
小修具體項目
1、進行替換填料密封。
2、雙(shuāng)進行支撐泵進行檢查進行(háng)除去滾(gǔn)珠軸承、滾珠軸承箱、擋油(yóu)環、擋水(shuǐ)環、油標等,作出調整(zhěng)滾珠(zhū)軸(zhóu)承暇時。
3、進行檢查收拾聯軸(zhóu)器及需要機與泵的對胸臆況。
4、采用相應辦法解(jiě)決在(zài)正常運轉(zhuǎn)中發生的通常進行裂縫。
5、進行檢查較為(wéi)理念(niàn)比賽水、封油和進行滑溜等係統。
大修具(jù)體項目
1、包含(hán)小修具體項目。
2、進行檢查達到機械密封。
3、拆除進行檢查各零構件的破壞、破壞和進(jìn)行衝刷狀況。泵軸、葉輪很有必要時開展無害探病。
4、進行檢查較為(wéi)理念滾珠軸承、油封等,進行測量、作出調(diào)整滾珠軸承油封(fēng)暇時。
5、進(jìn)行檢查進行(háng)測量轉子(zǐ)的(de)關於(yú)各部圓超過和暇時,很有必要時做動平均進行檢查。
6、進(jìn)行檢查並標(biāo)定軸的母線度。
7、進(jìn)行測量並作出調整轉子的軸向竄運動量。
8、進行檢查泵體、現有基礎、基礎螺栓及出入口法蘭的阻擾狀況,避免將額外增加剪應(yīng)力致以於(yú)泵體,很有必要時重複配(pèi)管(guǎn)。
持續離心泵在開展拆除收拾(shí)時,拆(chāi)除、收拾、回裝關於三個當前階段有必要依照具體要求(qiú)明確要求和步子開展進行操作。
一、拆除時
1、拆(chāi)止推滾珠軸承(chéng)前應使(shǐ)用百分表進行測量出平均盤暇時,並辦好進行記(jì)錄;
2、多級泵拆除時一定要將各(gè)機件按原進行組裝次(cì)序辦好號子,免得回裝(zhuāng)時(shí)困難、裝錯;
3、鬧(nào)饑荒於做號子的小件(進行諸如鍵(jiàn))可與平級的葉輪或導(dǎo)葉(yè)(中心)等參(cān)加一起;
4、拆除時可直覺(jiào)感覺到一下子有沒有有歪點子常的機件,進行諸如協同配(pèi)合適當等。
二、收拾時
1、檢測各機件要樣兒(ér)有沒(méi)有正常化,各協同配合麵一定要無衝擊(jī)燒傷、無剝蝕等;
2、有關用量具檢測十分(fèn)重要協同配合位置衙役有沒有符合標準;
3、量葉輪密封環、殼體密封環、導葉密封環、級間軸(zhóu)套等處的暇時有沒有(yǒu)在允(yǔn)差(chà)適用範圍內,破壞過(guò)大的有必要進行替換;
4、進行檢查滾珠(zhū)軸承有沒有保持(chí)完整;
5、全部密封圈、密封墊都換新的。
三、回裝(zhuāng)時
1、先將轉子裝好,重複開展動平均進行試驗;
2、按拆泵的麵對麵次序回裝各機件,回裝時進行理會再一次量各密封環處暇時值,保證正確;
3、裝平均盤事先(xiān)應進行測量轉子總串量;
4、裝上平均盤(pán)後,進行測量(liàng)轉子半串量;
5、與(yǔ)製造廠總進行組裝圖(tú)上具體要求的總串量及(jí)半串量對(duì)比,應大(dà)體上參(cān)加曬圖紙具體要求。通常狀況下半串量大概(gài)是總串量的半數身邊人;
6、平均地緊好各主螺栓,進行(háng)理會(huì)處理角(jiǎo)開展;
7、在軸上吸一塊兒百分表,革命軸(zhóu)對(duì)平均(jun1)盤開展打表,允差(chà)按曬圖紙具體要求,通常不可進行進步0.06;
8、裝止推滾珠(zhū)軸承時應進行理會作出調整平均盤的(de)暇時,應使用(yòng)滾珠軸承前的作出調整環將平均盤暇時作出(chū)調整(zhěng)至曬圖紙具體要求。
持續離心泵的各零構(gòu)件收(shōu)拾都有認為的規範標準,在收拾時要嚴格依據標準來開展。
一、泵軸
1、進行除去並進行檢查泵(bèng)軸,泵軸應無裂痕,重要破(pò)壞等進行裂縫。如加以已有破(pò)壞、裂痕、進行衝刷等,應更加具體進行記錄,並進行分析其原因。
2、開展檢測持續離心油泵泵軸母線度,其值在周長上應最小於0.05mm。軸頸要樣兒不可有麻點(diǎn)、溝渠等進行裂縫,要(yào)樣(yàng)兒惡劣度的(de)決定(dìng)值為0.8μm,軸頸(jǐng)圓度和圓(yuán)柱體度錯誤應低於 0.02mm。
3、持續離心泵鍵槽中心(xīn)線對(duì)軸中心線(xiàn)平行線(xiàn)度錯誤應低於0.03mm/100。
二、葉輪
1、進行除去並進行檢查各個葉(yè)輪要(yào)樣兒,葉輪要樣兒應無裂痕、破壞等進行裂縫,葉輪(lún)番(fān)道要樣兒應密切,且無結垢(gòu)、連鬢(bìn)胡子,風向標應無裂痕、進行淘汰減(jiǎn)薄等進行裂縫。
2、進行檢查各個葉輪進行吸氣口和流出口密封環,應無適當,密封環(huán)要樣兒密切,無連(lián)鬢胡子,要(yào)樣兒惡(è)劣度Ra的決定(dìng)值為0.8μm,與葉輪進行組裝暇時量加以(yǐ)應為0.05~0.10 mm。以葉輪(lún)內孔為審美觀,進行檢查葉輪通往超過(guò)應最小(xiǎo)於0.05 mm。端麵超過(guò)最小於0.04 mm。
3、葉輪(lún)與(yǔ)軸使用過(guò)盈協同配合,通常為H7/h6。鍵與鍵槽協同配合過盈量為0.09~0.12 mm,進行組裝後持續離心泵(bèng)鍵頂板暇時量就為0.04~0.07mm。
4、葉輪須作靜平均。
三、泵(bèng)頭、泵殼及導葉輪
1、進行除去並(bìng)進行檢查(chá)各個葉輪(lún),應無破壞、裂痕、進行衝刷等進行裂縫。
2、持續離心(xīn)泵導葉輪的防轉銷(xiāo)應無躬身行禮、斷裂(liè)和適當。泵頭(tóu)、泵殼密封(fēng)環要樣兒應無麻點、疤痕、溝渠,要樣兒惡劣度Ra的決定值為0.8μm,密封(fēng)環與泵頭、持續離心泵泵殼進行組裝暇時量為 0.05~0.10mm,密封環應不適當。
3、以持續離(lí)心(xīn)泵泵頭、持續離心泵泵殼(ké)止口為審美觀,進(jìn)行測量密封環內孔通往圓超過,其值最小於0.50 mm,端麵圓超過應最小於0.04mm。
4、進行測量持續離心泵泵頭(tóu)、泵殼密封環與其說進行組裝密封環彼(bǐ)此之(zhī)間的暇(xiá)時量,其值應在0.50~0.60 mm彼此之(zhī)間。
四、滾珠軸承
1、滑行滾珠軸承
(1)滾珠軸承與滾珠軸(zhóu)承壓蓋(gài)的過盈(yíng)量為0.02~0.04mm,下滾珠軸承襯與滾珠軸承座進行聯係平均,進行聯係(xì)表麵積持續應大60%上述。
(2)進行替換滾珠軸承時,軸頸與下滾珠軸承進行聯係角為60~900密封(fēng),進行聯(lián)係表麵積應平均,進行聯係點每正方形公分老鼻子於2~3點。
(3)滾珠軸(zhóu)承鋁合金層與滾珠軸承襯應聯(lián)係起來(lái)著名,鋁合金層要樣兒不可有橋孔、夾渣、脫落等進行裂縫。
(4)承頂板暇時應參加下表的明確(què)要求。
(5)滾珠軸承側暇時在整體水平平分秋色麵子的(de)相關數值為頂暇時的半(bàn)數(shù)。
2、進行(háng)起伏滾珠軸承
(1)負責(zé)軸向和通往載重的(de)進行起伏滾珠軸承與軸的協同配合為H7/js6。
(2)僅負責通往載重的(de)進行起伏滾珠軸承與軸的協同配合為H7/k6。
(3)進行起伏滾珠軸承外圈與滾(gǔn)珠軸承箱內壁協同配合為Js7/h6。
(4)凡軸(zhóu)向止推使用進行起伏滾珠軸承的泵,其進行起伏滾珠軸承的外圈的軸向暇時應加以留(liú)有0.02~0.06mm。
(5)進行起伏滾珠軸承拆裝時,使(shǐ)用熱裝的熱度不進行進步100℃,加以(yǐ)嚴禁(jìn)用火(huǒ)燄直來直去受到。
(6)進行起伏滾珠軸(zhóu)承的進行起伏體與油與跑道要樣兒應無破壞、坑(kēng)疤與點子,進行聯係平坦無雜(zá)音。
五、聯軸器
1、聯軸器與(yǔ)軸的協同配合為H7/js6。
2、聯軸器雙方麵軸向暇時通常為2~6mm。
3、進行安裝齒式聯軸器應保障外齒在(zài)內齒寬的之中所在地。
4、進行安裝柔性(xìng)圈柱銷聯(lián)軸器(qì)時,其柔性圈與柱銷加以應為過盈協同配合,並有準譜兒的緊力。柔性柱(zhù)銷與聯軸器孔的有關直徑(jìng)暇時為0.40~0.60mm。
六、轉子
1、轉子的圓超過
(1)單級持續離(lí)心(xīn)泵轉子圓超過衙役值應參加表具體要求。
(2)多級持續離心泵轉子圓超過應參加表的具體(tǐ)要求。
2、針對多級泵,很有(yǒu)必要時轉子應開展(zhǎn)動平均調查,其具體要求應(yīng)參加技術具體要求(qiú)。
3、軸套與軸協同配合為H7/h6,要樣(yàng)兒惡劣度為Ra1.6。
4、平均般與軸協(xié)同配合為H7/js6。
5、葉輪
(1)葉輪與(yǔ)軸的(de)協同配合為H7/js6。
(2)葉輪時應做靜平均,具體工作革命在(zài)3000r/min的葉輪,外徑上決定剩下氣不公衡(héng)量體重不可不等表的具體要求。
(3)葉輪用去重法水準(zhǔn)儀衡,在(zài)較為順序位(wèi)置,切去厚薄最(zuì)小(xiǎo)於壁厚的1/3。
(4)針對熱油泵,葉輪與軸進行組裝時,鍵頂板位加以留有0.10~0.40暇時,葉(yè)輪與原原本本擋板的軸向暇時更加不小於1~2mm。
七、密封
1、機械密封
(1)壓蓋與軸套(tào)的有關直徑暇時為0.75~1.00mm,壓(yā)蓋與密封間腔的華司厚薄為1~2mm。
(2)密封壓蓋與靜(jìng)環密封圈進行聯係位置的惡劣度為Ra3.2。
(3)進行(háng)安裝(zhuāng)機械密封位(wèi)置的軸或軸套,要(yào)樣兒無法有鏽病、裂痕等進行裂(liè)縫,惡劣度為Ra1.6。
(4)靜環尾巴的防轉槽結合部與防(fáng)轉銷頂板應堅(jiān)持1~2mm的軸向暇時(shí)。
(5)繃簧減少後的具體工作應參加設計具體要求,其表現誤差為±2mm。
(6)機械密封並圈繃簧的旋向應與泵軸的革命大(dà)方向麵對麵。
(7)壓蓋螺栓應平均上緊,避免壓蓋端麵害怕。
2、填料(liào)密封(fēng)
(1)封油環與軸套的(de)有關直(zhí)徑暇(xiá)時通常為1.00~1.50mm。
(2)封油環與填料箱的有關直徑暇時為0.15~0.20mm。
(3)填料壓蓋(gài)與軸套的有關直徑暇時為0.75~1.00mm。
(4)填(tián)料(liào)壓蓋與(yǔ)填詞料箱有關直徑暇時為0.10~0.30mm。
(5)填料底持續套現軸套的有(yǒu)關直徑(jìng)暇時為(wéi)0.70~1.00mm。
(6)減肥環與軸套的有關直徑(jìng)暇時為0.50 ~1.20mm。
(7)填料環的外徑(jìng)應低於填料函孔徑0.30~0.50mm,內徑不等軸徑0.10~0.20mm,暗語觀點一與軸向成45°。
(8)進行安(ān)裝時,達到關(guān)於(yú)兩道(dào)填詞(cí)料的暗語起碼應作(zuò)為(wéi)90°。
八、主軸
1、頸圓柱體(tǐ)度為軸徑的1/4000,不進行進步0.025,且要樣兒應無疤(bā)痕,惡劣度為Ra1.6。
2、以兩軸頸為審美觀,找聯軸節和(hé)軸中心的通(tōng)往圓超過衙役值為0.04mm。
3、鍵與鍵槽應協同配(pèi)合困難,使(shǐ)不得加華司,鍵與鍵槽的過盈量應參加表具體要求。
殼體口環與(yǔ)葉輪口(kǒu)環、之中托瓦與之中(zhōng)軸套的有關直(zhí)徑暇(xiá)時應參加表具體要(yào)求。
名信片
多級泵的收拾在滿(mǎn)足相關(guān)條件時有具體條件的話,先看(kàn)關於一遍製(zhì)造廠的進行維護作出說明書及總進行組裝圖(tú),認(rèn)為有怎麽著較為額外的區域有必要進行理會。
九(jiǔ)、填料壓蓋
1、填料壓蓋端麵一定要軸鉛垂線。
2、填料壓蓋與軸套有關直(zhí)徑暇時0.75~1.0mm。
3、填料壓蓋外徑與填料箱暇時0.1~0.15mm。
4、機械密封壓(yā)蓋膠墊(diàn)要超過進行聯係麵1.50~2.50mm。
十、封油環
1、封油環(huán)與軸(zhóu)單間兒隙1.00~1.50mm。
2、封油環外徑(jìng)與端麵鉛垂(chuí)線。
3、填料箱與封油(yóu)環外徑暇時0.15~0.2mm。
菲涅耳、聯軸器
1、聯軸器的革命暇時(shí):冷油泵2.2~4.2mm,熱油泵(bèng)不等前串量(liàng)1.55~2.05mm。
2、聯軸鋪謀定計橡膠(jiāo)圈比戳穿有關直徑小0.15~0.35mm。
3、拆聯軸器時要用特地裝備,繼續維持(chí)重要,免得碰傷。
關於(yú)十二、軸(zhóu)與軸套
1、軸徑決(jué)定躬身行(háng)禮最小於0.013mm,針對低革命泵軸中間派最小於0.07mm,高革命泵軸中間派最小於0.04mm。
2、軸要樣兒密切,無裂痕、破壞等(děng)。
3、軸套要樣兒繼(jì)續維持Ra=1.6um。
4、軸與軸套(tào)使用H7/h6。